Литые изделия для водоснабжения: какие дефекты требуют браковки?
Дефект литья в компоненте водопроводной системы может привести к утечке, отказу под давлением или аварии с угрозой безопасности. Однако шероховатость на внешней поверхности не всегда является основанием для браковки трубы. Для специалистов, проверяющих литые металлические изделия, сложность заключается в том, чтобы отличить безвредную литейную текстуру от несплошностей, которые снижают прочность, нарушают герметичность или сокращают срок службы.
Приемка труб и фасонных частей из высокопрочного чугуна с шаровидным графитом должна проводиться в соответствии с применимым стандартом на продукцию, спецификацией заказа, утвержденными чертежами и результатами контроля, а не только по внешнему виду. На практике необходимо определить, можно ли принять изделие, следует ли приостановить его выпуск для оценки или разрешенного ремонта либо оно не соответствует установленным требованиям.
Установите критерии приемки до оценки дефекта
Начните со стандарта и его редакции, указанных в заказе на поставку. В зависимости от проекта и рынка применимыми документами могут быть ISO 2531 или EN 545 для водопроводных трубопроводов из высокопрочного чугуна с шаровидным графитом, ANSI/AWWA C151/A21.51 для центробежнолитых труб из такого чугуна, а также ANSI/AWWA C110/A21.10 или C153/A21.53 для фасонных частей. Области применения этих документов различаются, и их требования не являются идентичными или взаимозаменяемыми.
Спецификация заказа может устанавливать более жесткие допуски на размеры, требования к контролю, положения о покрытиях или ограничения на ремонт. Если требования противоречат друг другу или их приоритет неясен, получите письменное разъяснение до выпуска изделия.
Универсальной допустимой глубины дефекта для всех отливок из высокопрочного чугуна не существует. Допустимость зависит от компонента, толщины стенки, расположения дефекта, конструкции соединения и применимых требований. Несплошность вдали от функциональной поверхности может быть допустимой; более мелкая несплошность, пересекающая поверхность под прокладку, может нарушить герметичность.
Какие дефекты литых металлических изделий требуют браковки?
Ниже перечислены дефекты, которые являются основанием для браковки или немедленной изоляции изделия до принятия официального решения. Здесь «браковка» означает, что изделие нельзя выпускать как соответствующее требованиям, но не обязательно требует немедленной утилизации при любом выявленном дефекте.
Трещины — не косметические дефекты
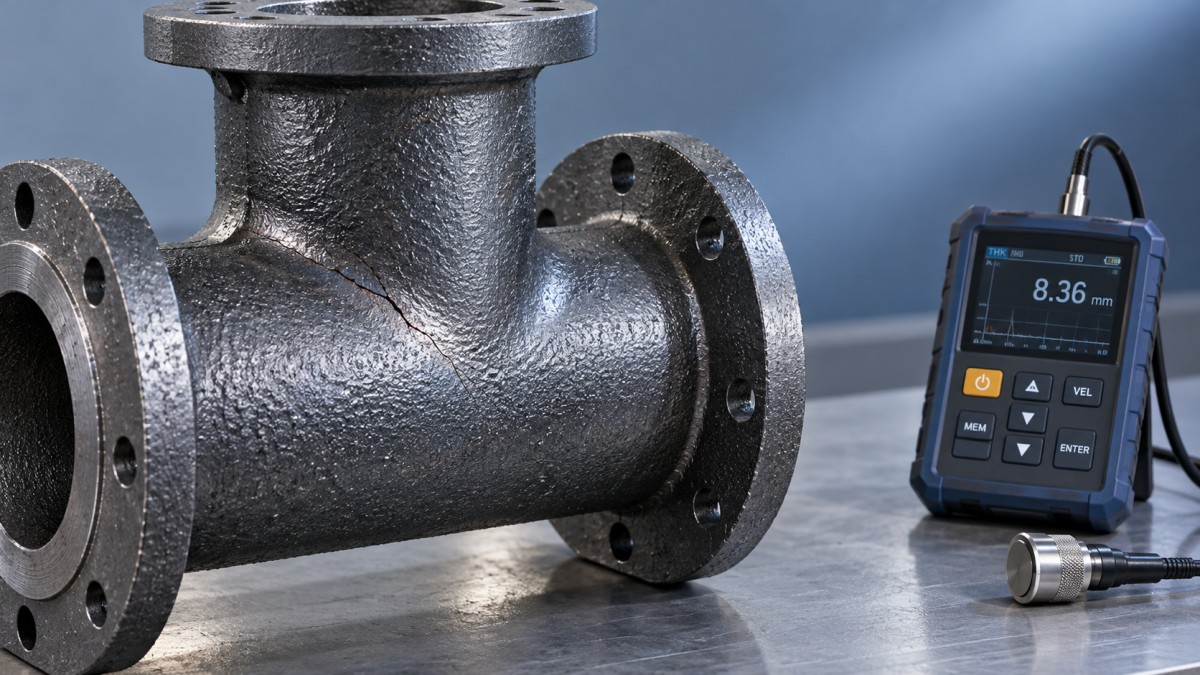
Особого внимания требуют линейные индикации в области раструбов, переходов фланцев, ответвлений и изменений толщины стенки. Трещину бывает трудно отличить от следа формы или царапины от шлифования, поэтому очистите участок, не удаляя следы дефекта, и примените подходящий метод контроля.
Магнитопорошковый контроль эффективен для выявления поверхностных и подповерхностных несплошностей в ферромагнитном высокопрочном чугуне с шаровидным графитом. Капиллярный контроль может выявить выходящие на поверхность дефекты, если состояние поверхности позволяет достоверно интерпретировать результаты. Ни один из этих методов сам по себе не позволяет установить полную протяженность внутреннего дефекта.
Не следует шлифовать предполагаемую трещину до ее визуального исчезновения, а затем принимать отливку. Удаление дефекта должно быть разрешено, его полное устранение должно быть подтверждено, а оставшееся сечение должно по-прежнему соответствовать всем требованиям. Сварка или заполнение дефекта не являются автоматической альтернативой браковке.
Пористость и усадочные дефекты требуют оценки с учетом их расположения
Небольшая изолированная поверхностная пора отличается от связанной группы дефектов, проходящей через стенку, находящуюся под давлением. Зафиксируйте ее положение, видимые размеры, распределение и отношение к минимально допустимой толщине сечения. Если глубину или связность дефектов установить невозможно, до приемки требуется дополнительная оценка.
У ответвления фасонной части, например утройника для отвода шлама, переход от ответвления к корпусу требует особого внимания при контроле: геометрия и изменения толщины сечения могут влиять как на качество отливки, так и на местные напряжения. Одного наименования изделия недостаточно, чтобы подтвердить его пригодность: фактический класс давления, размеры, требования к материалу и установленные испытания должны соответствовать предполагаемым условиям монтажа.
Испытание давлением позволяет выявить утечки в заданных условиях испытания. Оно не доказывает, что все внутренние несплошности безвредны или что требуемые механические свойства достигнуты.
Когда внешний вид поверхности становится функциональной проблемой
Литейная текстура, небольшое смещение частей формы и удаляемые заусенцы могут быть допустимы, если это разрешено применимыми требованиями и они не мешают эксплуатации. При контроле важно выяснить не просто, выглядит ли поверхность неровной, а к каким последствиям приводит эта неровность.
- На поверхности под прокладку: выступ, раковина или поврежденная кромка могут нарушить контакт с прокладкой или повредить уплотнительное кольцо при сборке.
- На фланце: деформация, неподходящее состояние поверхности или неверное расположение отверстий могут помешать правильному выравниванию и обжатию прокладки.
- В стенке, находящейся под давлением: чрезмерная зачистка или шлифование могут уменьшить толщину ниже допустимого минимума.
- Под внутренней облицовкой или покрытием: непрочно закрепленный металл, загрязнение или неустраненная раковина могут ухудшить адгезию или скрыть дефект основного металла.
Контролируйте критически важные поверхности основного металла на соответствующем этапе производства. Покрытия и цементно-песчаные облицовки являются защитными системами, а не заменой качественного металла. Аналогично, повреждение облицовки следует оценивать по применимым требованиям к облицовке, а не автоматически классифицировать как конструкционный дефект отливки.
Несоответствие размеров и свойств материала может стать основанием для браковки даже внешне безупречной отливки
Даже труба без видимых дефектов может не соответствовать требованиям. Проверяйте толщину стенки предусмотренным методом измерения и в заданных точках отбора; соответствие среднего значения не должно скрывать локальное уменьшение толщины, если установлены требования к минимальному значению в отдельных точках. Размеры раструба, наружный диаметр гладкого конца, овальность, соосность фланцев и ориентация ответвления также влияют на монтаж и работоспособность соединения.
При оценке результатов механических испытаний нужна такая же тщательность. Предел прочности при растяжении, относительное удлинение и другие заданные характеристики должны соответствовать применимым критериям приемки. Если требуется металлографическое исследование, оценивайте форму графита и структуру металлической основы по установленным требованиям, а не по произвольно выбранному визуальному эталону.
Важен и производственный контекст. Компания Shanxi Datong Foundry Co., Ltd. совмещает плавку и литье с производством труб и фасонных частей из высокопрочного чугуна с шаровидным графитом, а также резиновых уплотнительных колец. Для предприятия с интегрированным производством записи контроля должны связывать контроль материалов, результаты литья, размеры и проверки соединений. Производство сопрягаемых компонентов в рамках одного предприятия не отменяет необходимости проверять каждую заданную контактную поверхность.
Обоснованное решение: приостановка выпуска, ремонт или браковка
Если инспектор обнаружил подозрительную индикацию, первоочередная задача — сохранить прослеживаемость и не допустить непреднамеренного выпуска изделия. Рекомендуемая последовательность принятия решения:
- Идентифицировать и изолировать. Зафиксировать идентификатор изделия, номер плавки или партии, если он доступен, расположение дефекта, фотографии и соответствующие результаты измерений.
- Определить требование. Указать пункт применимого стандарта, допуск на чертеже или требование заказа, а не ограничиваться формулировкой «некачественное литье».
- Охарактеризовать дефект. Привлечь квалифицированный персонал и использовать подходящие методы визуального, размерного или неразрушающего контроля. Структура высокопрочного чугуна с шаровидным графитом и геометрия изделия могут затруднять интерпретацию результатов ультразвукового контроля, поэтому методики должны подходить для конкретного применения.
- Утвердить решение. Принимать изделие только при наличии подтверждения соответствия. Выполнять ремонт только в разрешенных случаях, по утвержденным инструкциям и, когда это требуется, с разрешения заказчика.
- Проверить перед выпуском. Повторно проконтролировать отремонтированные участки и, при необходимости, повторить соответствующие испытания. Сохранить документы, обосновывающие окончательное решение.
Если аналогичные дефекты обнаружены на нескольких изделиях, расширьте расследование и проверьте потенциально затронутую производственную группу. Один дефектный фитинг не обязательно означает браковку всей партии, но и повторяющиеся индикации нельзя считать не связанными между собой косметическими дефектами.
Решение о выпуске должно быть обосновано не только испытанием давлением
Бракуйте литые металлические изделия, если подтвержденные дефекты нарушают применимые требования к прочности конструкции, размерам, герметичности, материалу или испытаниям. Приостановите выпуск изделий с сомнительными дефектами до установления их протяженности и критериев приемки. Принимайте незначительные несовершенства только при наличии подтверждения, что они находятся в пределах применимых допусков.
Для специалистов по качеству и безопасности наиболее надежно документированное решение: что обнаружено, где именно, какое требование применяется и как подтверждено соответствие. Такой подход помогает избежать ненужной браковки и одновременно не позволяет привлекательному внешнему виду — или одному успешному испытанию — скрыть существенный дефект.
Навигация
Отправьте нам сообщение

Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.