Как проверить допуски по толщине стенки труб из высокопрочного чугуна K9
Чтобы проверить допуски на толщину стенки трубы из высокопрочного чугуна класса K9, сначала установите заданную номинальную толщину и допустимое отрицательное отклонение для номинального диаметра трубы, затем сравните подтверждённые измерения толщины металла с полученным предельным значением. Одна только маркировка K9 не определяет это значение, а единичный удовлетворительный результат не характеризует всю трубу.
Проверка должна связывать три составляющие: спецификацию на закупку, размерные требования изготовителя и измерения, выполненные подходящим методом. Чёткое соблюдение этой связи помогает избежать двух распространённых ошибок: браковки из-за допустимых производственных отклонений и приёмки участка с локально тонкой стенкой из-за удовлетворительной средней толщины.
Установите предельное значение до начала измерений
K9 — это обозначение класса толщины стенки, а не указание на то, что толщина стенки каждой трубы составляет девять миллиметров. Номинальная толщина зависит от номинального диаметра и размерных требований применимой спецификации. Допустимое производственное отклонение является отдельным требованием.
Начните с заказа на закупку, утверждённой технической спецификации и документации изготовителя по контролю. Установите применимый стандарт и его редакцию, номинальный диаметр, класс толщины и любые дополнительные размерные требования проекта. В разных спецификациях могут использоваться разные системы классификации, поэтому обозначение класса давления нельзя считать эквивалентом K9 без утверждённого технического обоснования.
В контрольном листе должны быть указаны:
- Идентификация трубы и её связь с партией поставки или производственной документацией.
- Заданные номинальный диаметр и обозначение K9.
- Номинальная толщина стенки из металла согласно применимым размерным требованиям.
- Допустимое отрицательное отклонение и любой заданный верхний предел.
- Метод измерения, требования к выборке и правило принятия решения о соответствии.
Если спецификация задаёт номинальную толщину и отрицательный допуск, применяется следующий базовый расчёт:
Минимально допустимая толщина металла = заданная номинальная толщина − допустимый отрицательный допуск.
Применяйте допуск строго в соответствии с его формулировкой. Не заменяйте размерный допуск предполагаемым процентом и не применяйте требования к стволу трубы к раструбу или другому участку специальной формы. Если спецификация устанавливает иное правило приёмки, следуйте ему, а не пытайтесь подставить его в этот расчёт.
Номинальное значение не является автоматически браковочным порогом. В то же время допустимое отрицательное отклонение не разрешает вводить дополнительные вычеты на неопределённость измерений, состояние поверхности или предполагаемые отклонения литья.
Измеряйте стенку из чугуна, не включая футеровку и покрытие
Проверяемая толщина стенки — это толщина самого высокопрочного чугуна. Футеровка из цементного раствора и наружные защитные покрытия выполняют другие функции, поэтому их нельзя учитывать как толщину конструкционного металла.
Прямое механическое измерение может быть полезно, если доступны обе поверхности металла, например на разрешённом открытом торце или подготовленном контрольном участке. Используйте прибор с подходящими контактными элементами для изогнутых поверхностей. Показание, включающее футеровку, покрытие, заусенцы или неровный край, не будет правильно отражать толщину металлической стенки.
У измерений на торце есть ограничение по охвату: они характеризуют доступный торец, а не весь ствол трубы. Такие измерения могут дополнять ультразвуковой контроль, но не позволяют установить толщину по всей длине трубы.
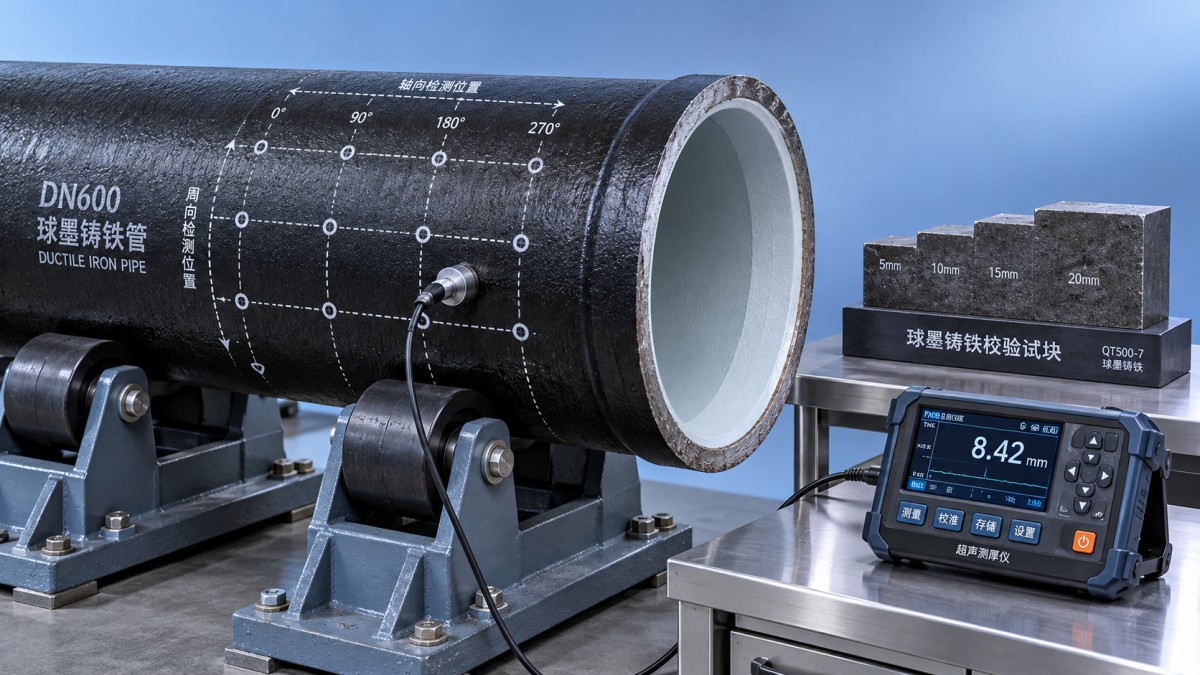
Ультразвуковой контроль толщины удобен для проверки нескольких участков ствола снаружи. Однако при работе с высокопрочным чугуном необходимо учитывать реакцию материала на ультразвук. Графитная структура чугуна может рассеивать и ослаблять ультразвуковые волны, а литейная текстура — вызывать нестабильность акустического контакта. Выберите датчик и настройку прибора, обеспечивающие чёткий и воспроизводимый сигнал от задней стенки проверяемой трубы.
Не используйте без проверки стандартную настройку скорости звука для стали. Проверьте настройку на образце высокопрочного чугуна с независимо установленной толщиной, желательно охватывающей ожидаемый диапазон измерений. Эталон должен в достаточной степени соответствовать материалу и состоянию поверхности объекта контроля.
Обеспечьте воспроизводимость ультразвуковых измерений
Перед проверкой убедитесь в актуальности калибровки прибора и проверьте всю измерительную систему в сборе. Действующее свидетельство о калибровке само по себе не доказывает, что выбранные датчик, скорость звука и подготовка поверхности обеспечивают правильные показания для данного материала.
Каждый участок подготовьте так, чтобы обеспечить надёжный акустический контакт. Незакреплённые частицы и загрязнения могут мешать прохождению сигнала. Если процедура требует локального удаления покрытия, выполняйте эту работу контролируемым образом, а затем восстановите защитную систему. Измерения через покрытие допустимы только в том случае, если выбранная методика проверена и позволяет исключить его вклад.
Используйте подходящую контактную жидкость и обеспечьте стабильный контакт датчика. Повторите измерение в том же месте и слегка переместите датчик, чтобы проверить согласованность результатов. Если небольшие перемещения вызывают значительные изменения показаний, выясните причину, прежде чем использовать значение для принятия решения о соответствии.
Отсутствие или нестабильность эха от задней стенки не доказывает, что стенка тонкая. Причиной могут быть плохой акустический контакт, шероховатая поверхность, неподходящий датчик или затухание сигнала в материале. Если доступен просмотр осциллограммы, проверьте, что прибор измеряет нужное эхо. Повторно проверяйте эталон в ходе контроля и по его завершении, чтобы выявить дрейф или изменение настройки.
Если температура поверхности трубы значительно отличается от температуры эталонных условий, учитывайте это в соответствии с утверждённой процедурой. Температура может влиять как на работу прибора, так и на скорость звука, используемую для расчёта толщины.
Распределите точки контроля по окружности и длине ствола
План измерений должен охватывать изменения толщины как по окружности, так и по длине трубы. Измерения только с одной стороны или на одном конце могут не выявить более тонкий участок в другом месте. Соблюдайте частоту выборки, установленную договором или планом контроля; различайте количество отобранных труб и объём проверки каждой выбранной трубы.
На каждой выбранной трубе задайте измерительные сечения вдоль ствола и снимайте показания в распределённых по окружности точках. Указывайте положение точек, используя единообразную ориентацию и расстояние от заданного торца. Так низкое показание будет легко найти повторно, а представитель изготовителя сможет проверить тот же участок.
Не включайте в измерения ствола раструбы, переходы и другие участки со сложной геометрией, если для них не установлены отдельные требования контроля. Кривизна и изменения сечения могут влиять на интерпретацию ультразвуковых данных и на применимый размерный предел.
Проводите целевые проверки вокруг подозрительных дефектов поверхности, повреждений при транспортировке и участков с неожиданно низкими показаниями. Эти проверки дополняют запланированный контроль. Если обнаружено низкое значение, измерьте соседние точки с достаточной частотой, чтобы определить, является ли оно локальным или указывает на более обширную область с тонкой стенкой.
Безопасный доступ важен для качества измерений. Зафиксируйте трубы от перекатывания, используйте устойчивые опоры и перемещайте трубы с соблюдением мер безопасности. Если нижняя четверть окружности недоступна, измените положение трубы, а не оставляйте незафиксированный пробел в охвате контроля.
Оценивайте низкие показания, не скрывая их усреднением
Оценивайте результаты по установленному для изделия правилу приёмки. Если это правило задаёт локальное минимальное значение толщины, высокие показания в других местах не компенсируют подтверждённое значение ниже предела. Среднее значение может характеризовать стабильность производства, но не заменяет требование к локальному минимуму.
При неожиданно низком результате повторите измерение, проверив акустический контакт, положение датчика, состояние поверхности и настройки прибора. По возможности подтвердите результат другим подходящим датчиком или независимым методом. Сохраните исходное показание и последующие результаты, чтобы ход проверки можно было отследить.
Для результатов, близких к предельному значению, необходимо согласованное правило принятия решения с учётом неопределённости измерений. Разрешение индикации не равно точности: даже прибор, показывающий несколько знаков после запятой, может иметь такую неопределённость, которая влияет на решение. Не округляйте пограничное значение вверх только для того, чтобы получить положительный результат.
Отдельно фиксируйте три исхода: измерения, признанные соответствующими требованиям; подтверждённое несоответствие; участки, на которых не удалось получить достоверное измерение. Недостоверный сигнал не является положительным результатом. Не устанавливайте затронутые трубы до выяснения их статуса в рамках установленного процесса контроля качества.
Обеспечьте прослеживаемость решения о выпуске
Записывайте отдельные показания и места измерений, применимые пределы, идентификаторы прибора и датчика, результаты проверки настройки, подготовку поверхности и все повторные измерения. Свяжите эти записи с идентификацией трубы и документацией на поставку. Фотографии могут помочь найти проверенные участки, но должны дополнять карту измерений, а не заменять её.
Для поставок от интегрированного производителя, такого как Shanxi Datong Foundry Co., Ltd., выпускающего трубы из высокопрочного чугуна, фитинги и резиновые уплотнительные кольца, установите отдельные требования приёмки для каждого типа изделий. Фитинг, например тройник для сброса шлама, имеет геометрию, отличную от прямого ствола трубы; его толщину следует проверять согласно применимой спецификации на фитинги и утверждённому чертежу.
Успешное прохождение контроля толщины стенки подтверждает соответствие размерным требованиям. Выпуск для монтажа также зависит от результатов других обязательных проверок, включая состояние соединений, целостность футеровки и покрытия, а также повреждения при доставке. Выпускайте трубу, если заданные измерения достоверны, результаты соответствуют критериям приёмки, а все исключения документально рассмотрены.
Навигация
Отправьте нам сообщение

Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.