Выбор отвода малого диаметра для приборных линий: радиус и типы присоединения
Отвод малого диаметра следует выбирать как часть всей сборки измерительной линии, а не как отдельный фитинг. Основные вопросы: подходит ли его внутренний проход для измерительной среды, соответствуют ли его концы указанной трубке или трубе и выдержит ли смонтированное соединение давление, температуру, вибрацию и нагрузки при техническом обслуживании. Компактный отвод, который помещается в доступном пространстве, всё же может оказаться неподходящим, если он ограничивает поток пробы, задерживает газ или не оставляет достаточно места для сборки соединения.
Радиус наиболее важен там, где жидкость постоянно движется, возможно образование отложений или трассировка влияет на дренаж. Тип концевых соединений определяет способ сборки, герметичность, возможность осмотра и замены. В преимущественно статической импульсной линии качество соединений и трассировка могут иметь большее значение, чем разница в потерях давления между отводами разной геометрии.
Определите, используется в линии трубка или труба
Термин «малый диаметр» не задаёт единую систему размеров. Размеры приборных трубок указываются по наружному диаметру и толщине стенки; для труб используют номинальный размер трубы и обозначение толщины стенки, например schedule. Трубка 1/2 дюйма и труба NPS 1/2 не являются взаимозаменяемыми по размерам.
Прежде чем сравнивать отводы, определите систему размеров линии, спецификацию материала, расчётные давление и температуру, а также назначение линии. Различайте импульсную линию давления, проточную линию отбора пробы для анализатора и пневматическую сигнальную линию. Их чувствительность к сужению прохода, внутреннему объёму, загрязнению и утечкам различается.
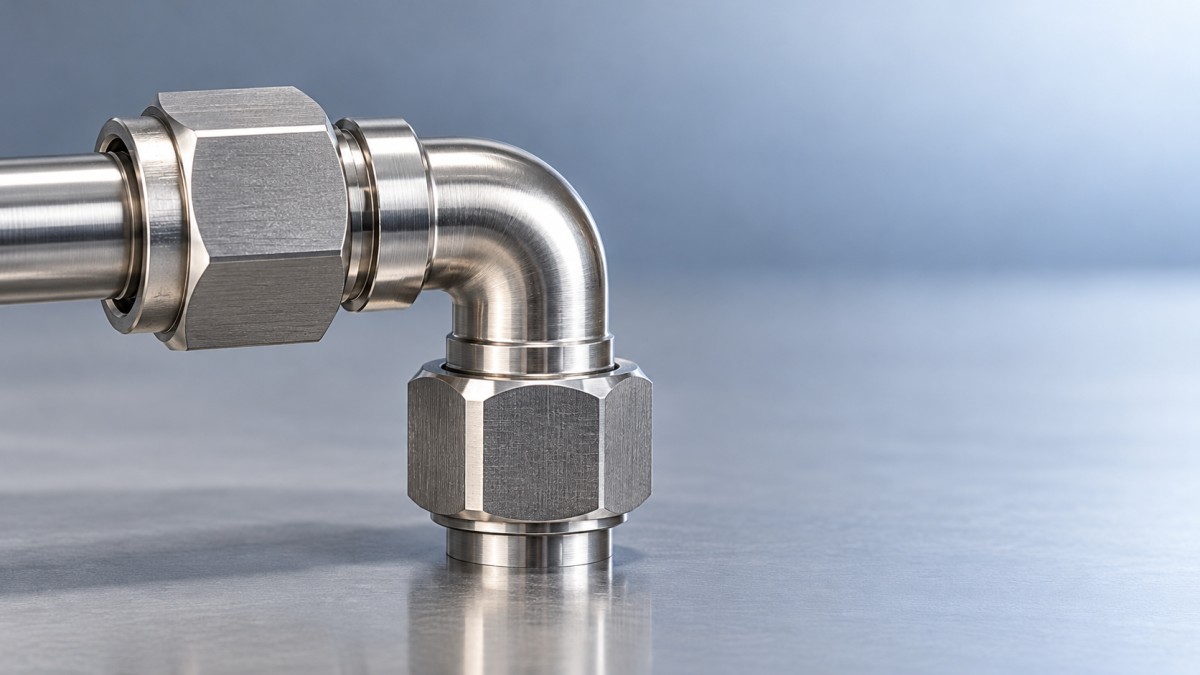
Также различайте изогнутый отвод и компактный фитинг с пересекающимся или механически обработанным внутренним каналом. Оба могут поворачивать линию на 90 градусов, но их траектории потока не обязательно сопоставимы. Одного описания в каталоге недостаточно, чтобы определить радиус изгиба, минимальный проход или гидравлические характеристики.
Оценивайте радиус вместе с проходным сечением и габаритами после монтажа
Для обычных отводов труб с соединением встык термины «длинный радиус» и «короткий радиус» обычно обозначают номинальные радиусы по осевой линии 1.5D и 1D соответственно, где D — номинальный размер трубы. Эти обозначения не следует автоматически применять к обжимным отводам или специализированным приборным фитингам. Проверьте фактический размерный чертёж и применимый стандарт на продукцию.
Для выбора важны три размера, каждый из которых отвечает на отдельный вопрос:
- Радиус по осевой линии: описывает кривизну сформированного изгиба и помогает оценить трассировку и степень изменения направления потока.
- Минимальный внутренний диаметр: указывает на самое узкое место прохода, включая сужения у концов соединения.
- Габариты после монтажа: включают размеры от центра до конца, гайки, подготовку под сварку, глубину ввода трубки и пространство для инструмента.
Больший наружный корпус не гарантирует большего внутреннего прохода. И наоборот, компактный отвод может сэкономить место для трассировки, но потребовать для поворота ключа больше пространства, чем предусмотрено компоновкой. Сравнивайте размеры собранного соединения, а не только корпус фитинга.
Непрерывный изгиб трубки позволяет обойтись без отдельного фитинга и его соединений, если это допускают спецификация трубки и условия монтажа. Однако изгиб должен соответствовать минимальному радиусу, установленному поставщиком трубки, и проектным ограничениям по овальности, утонению стенки и качеству выполнения работ. Тугая гибка на месте монтажа не всегда предпочтительнее правильно подобранного отвода.
Определите, действительно ли выбор зависит от потерь давления
В проточной линии потери давления на отводе можно оценить по формуле Δp = Kρv²/2, где K — коэффициент потерь, ρ — плотность жидкости, а v — скорость в соответствующем сечении. Коэффициент зависит от геометрии и условий потока; не следует без обоснования применять типовое значение для гладкого трубного отвода к приборному фитингу с просверленным каналом.
Проверьте весь путь потока. Основное сопротивление может создавать суженный проход соединения, клапан, фильтр или участок трубки с малым внутренним диаметром. Выбор отвода с большим радиусом мало что даст, если главным ограничением остаётся другой компонент. Для газовых систем отбора проб со значительным перепадом давления вместо одной лишь этой простой формулы требуется подходящий расчёт сжимаемого потока.
Импульсная линия давления ведёт себя иначе. После стабилизации статического измерения устойчивый поток практически отсутствует, поэтому трение в отводе не вызывает постоянного падения давления. Гораздо важнее не допускать скопления газа в линии с жидкостью, образования жидкостных карманов в газовой линии, засорения и влияния гидростатического напора из-за перепада высот. При измерении переходных процессов на отклик по-прежнему могут влиять объём линии, сужения и свойства жидкости.
Поэтому геометрия должна обеспечивать требуемый уклон, дренаж или вентиляцию. Формально более подходящий радиус не является улучшением, если при монтаже он создаёт нежелательный карман или нарушает предусмотренное расположение столба жидкости.
Подберите соединение с учётом монтажа и условий эксплуатации
Для обжимных соединений необходима совместимая комбинация фитинга и трубки
Допустимое давление обжимного отвода зависит от фитинга и используемой с ним трубки. Проверьте, какие материалы и толщины стенки трубок, а также какая твёрдость и диапазоны давления и температуры разрешены производителем. Номинальное давление корпуса фитинга не определяет допустимые параметры любой возможной сборки.
Не считайте феррулы, гайки и корпуса разных производителей взаимозаменяемыми. Соблюдайте указания по сборке и повторной сборке. Предусмотрите достаточную длину прямого участка трубки для полного ввода и доступ, необходимый для затяжки и осмотра соединения без принудительного выравнивания трубки.
Должны подходить и тип резьбы, и ориентация
NPT, BSPT и BSPP — это разные типы резьбовых соединений, а не взаимозаменяемые обозначения. Внешне похожая резьба может иметь другую геометрию и требования к уплотнению. Для порта с цилиндрической резьбой может требоваться указанная шайба, O-ring или другой уплотнительный элемент; герметичность при этом обеспечивается не резьбой.
Ориентация особенно важна для отводов с наружной резьбой: для получения нужного направления не должно требоваться ослаблять соединение, которое необходимо затянуть для обеспечения герметичности. Если это допускается, проблему можно решить регулируемым соединителем или изменением трассировки. Герметики также должны быть совместимы с рабочей средой, температурой и требованиями к чистоте.
Сварные концы переносят основные риски в область контроля изготовления
Сварка устраняет некоторые механические уплотнительные интерфейсы, но предъявляет требования к сборке под сварку, металлургии, чистоте и контролю. Раструбно-сварные соединения имеют внутреннюю щель, нежелательную в условиях, чувствительных к загрязнению, или в коррозионной среде. Для таких соединений также требуются предусмотренный сборочный зазор и оценка пригодности к циклическим нагрузкам.
Для стыковой сварки необходимо соответствие толщины стенок и точное совмещение. Если материал и условия эксплуатации требуют контроля внутреннего окисления, укажите необходимость продувки подходящим газом. Для обоих типов соединений проверьте, позволяет ли место монтажа провести требуемый контроль и не потребует ли будущая замена непрактичной резки или демонтажа.
Проверьте допустимые нагрузки и вибрацию всей сборки, а не только корпуса отвода
Допустимое давление определяется компонентом с наименьшим допустимым значением при расчётной температуре. К таким компонентам относятся трубки или трубы, фитинги, переходники, уплотнения и порты приборов. Класс давления не является универсальным показателем, независимым от материала и температуры.
Применяйте требования действующих норм к конкретной системе. ASME B31.3 может применяться к трубопроводам контрольно-измерительных приборов на технологических установках, если проект включает их в свою область применения. ASME B16.9 распространяется на кованые фитинги для стыковой сварки заводского изготовления, а ASME B16.11 — на кованые фитинги с раструбной сваркой и резьбовые фитинги. Эти стандарты не подтверждают автоматически пригодность специализированных обжимных соединений.
Вибрацию следует оценивать для всей сборки. Отвод рядом с тяжёлым клапаном или прибором без опоры может подвергаться изгибающим нагрузкам, которые не учитываются его статическим номинальным давлением. Проверьте расстояние между опорами, перемещение оборудования и наличие креплений рядом с жёсткими соединениями. Ни больший радиус, ни сварной конец не компенсируют недостаточную опору.
Сформулируйте проверяемую спецификацию
В описании для закупки необходимо отдельно указать оба конца соединения, включая наружный диаметр и требования к толщине стенки трубки либо размер трубы и schedule, обозначение резьбы при необходимости, марку материала, минимальный проход, габариты и требуемые допустимые параметры давления и температуры. Укажите требования к чистоте, способу соединения, контролю и документации, обусловленные условиями эксплуатации, вместо того чтобы полагаться на неопределённое заверение «приборное качество».
Для статической импульсной линии в первую очередь важны герметичность, уклон, отсутствие карманов и опоры. Для проточной линии отбора проб оценивайте непрерывность прохода и потери давления вместе с дренажом и характеристиками транспортировки среды. При ограниченном пространстве до выбора самого компактного отвода проверьте, возможны ли его монтаж и последующая замена. Обоснованным является сочетание геометрии и типа соединения, отвечающее рабочему назначению линии, а не просто занимающее меньше всего места.
Навигация
Отправьте нам сообщение

Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.